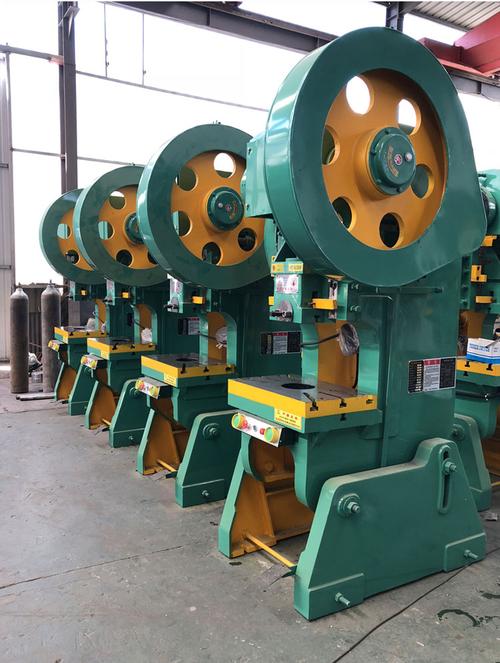
单臂校直液压机与C型校正压力机 20吨与40吨单柱锻压机床选型指南
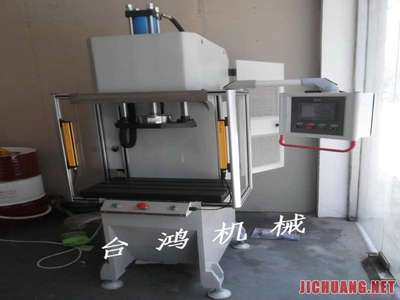
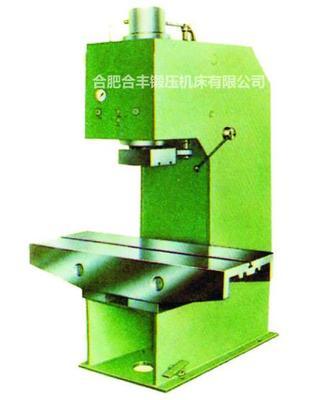
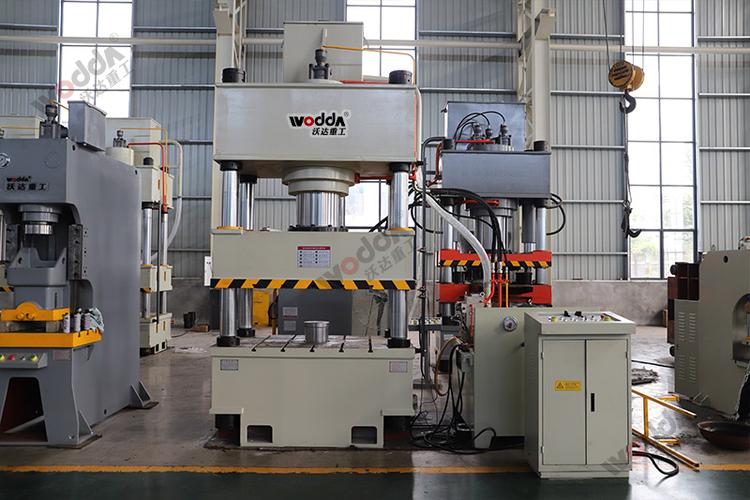
在金属加工、机械制造和零部件修复领域,液压校直与锻压设备是保障产品精度与生产效率的关键装备。其中,单臂校直液压机(又称C型校正压力机)和单柱锻压机床因其结构紧凑、操作灵活、适用面广而备受青睐。本文围绕20吨单臂校直液压机、40吨C型校正压力机及单柱锻压机床,从结构特点、性能优势、应用场景及选型要点等方面进行系统阐述,帮助用户科学选型。\n\n### 一、单臂校直液压机(C型校正压力机)概述\n\n单臂液压机采用C型单柱式机身,工作台三面开放,便于工件的装夹与多角度操作。其主要功能包括:\n\n- 校直:对轴类、管类、棒料、型材等弯曲变形件进行压力矫正。\n- 压装:轴承、衬套、销轴的压入与拆卸。\n- 成型:简单冲压、折弯、拉伸等冷作工艺。\n\n按公称压力划分,常见规格有20吨、40吨、63吨、100吨等。其中 20吨单臂校直液压机 适用于小型轴杆、细长件及精密零件的校直,而 40吨C型校正压力机 则能覆盖更大截面、更高刚性要求的工件,兼顾效率与能力。\n\n### 二、20吨与40吨机型核心参数对比\n\n| 项目 | 20吨单臂校直液压机 | 40吨C型校正压力机 |\n|------|---------------------|---------------------|\n| 公称压力 | 200 kN | 400 kN |\n| 系统压力 | 约20-25 MPa | 约25-31.5 MPa |\n| 喉深(mm) | 150-250 | 200-350 |\n| 工作台尺寸(mm) | 400×300 左右 | 500×400 左右 |\n| 开口高度(mm) | 300-400 | 400-500 |\n| 滑块行程(mm) | 150-200 | 200-250 |\n| 电机功率(kW) | 2.2-3 | 4-5.5 |\n| 控制形式 | 手动/脚踏/半自动 | 手动/脚踏/半自动/数控 |\n\n从表中可见,40吨机型在压力、喉深、开口高度及自动化程度上通常更高,而20吨机型则以轻巧、灵活、低能耗见长。\n\n### 三、单柱锻压机床的独特价值\n\n单柱锻压机床是单臂液压机的一个细分分支,专为锻造、压印、切边等热态或冷态成型工艺设计。其特点包括:\n\n1. 刚性好:机身采用整体铸钢或厚钢板焊接,经回火处理,抗偏载能力强。\n2. 导向精确:滑块采用可调间隙的V型或矩形导轨,保证下压垂直度。\n3. 速度快:针对锻造工艺优化液压系统,实现快速下行、慢速工进、快速回程。\n4. 安全可靠:配备液压锁、安全光幕、双手操作等防护措施。\n\n对于小型锻件、五金工具、汽车配件等生产,40吨单柱锻压机床可作为经济高效的入门级锻造设备。\n\n### 四、典型应用场景\n\n- 汽车零部件:气门、半轴、连杆的校直与压装。\n- 电机轴类:转子轴、定子轴的弯曲矫正。\n- 液压缸/气缸:活塞杆校直、缸筒整形。\n- 五金工具:刀坯、钳体、锤头的锻压成型。\n- 轨道交通:道钉、扣件的压制成型。\n- 通用机械:齿轮轴、丝杠、导轨的精密校正。\n\n### 五、选型要点与建议\n\n1. 压力匹配:根据工件材质、变形量、接触面积计算所需压力,并保留20%-30%余量。20吨适合小截面、小变形;40吨适合中等截面与较大变形。\n2. 结构尺寸:确认喉深、开口高度、工作台尺寸能否容纳工件。例如校直长轴时,喉深与开口高度决定操作空间。\n3. 控制方式:手动阀控制成本低,适合简单校直;伺服或比例阀控制可实现压力、速度精确设定,适合批量生产。\n4. 精度要求:校直应用需关注滑块重复定位精度和压力控制精度,一般要求压力波动≤±3%。\n5. 售后服务:液压机故障多源于密封件、阀组和油液污染。选择有完善售后、配件供应及时的厂家至关重要。\n6. 安全与合规:设备应符合国家相关安全标准,具备急停、过载保护、漏电保护等功能。\n\n### 六、维护与保养要点\n\n- 定期检查液压油清洁度与油位,每2000小时或按厂家要求更换液压油。\n- 检查密封件老化情况,及时更换。\n- 保持导轨润滑,减少磨损。\n- 长期停用时应将滑块落至最低位,并切断电源。\n\n### \n\n20吨单臂校直液压机与40吨C型校正压力机(单柱锻压机床)分别覆盖了轻型精密校直与中等载荷锻压校直的需求。用户在选购时应综合考虑压力、空间、控制方式及长期维护成本,选择与自身工艺匹配的机型。正确的选型不仅能提升产品质量,还能延长设备寿命、降低综合成本。
如若转载,请注明出处:http://www.hfhyyysb.com/product/55.html
更新时间:2026-10-22 12:21:50